
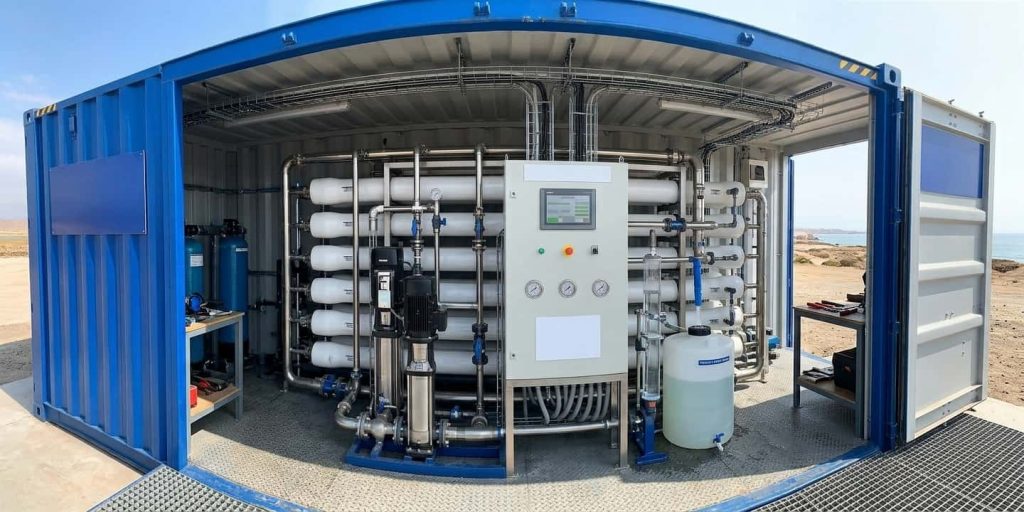
El hidrógeno verde se produce con electricidad renovable y agua. De la electricidad se habla mucho; del agua, mucho menos. Sin embargo, un electrolizador es una máquina muy sensible a la calidad del agua que recibe: unas pocas sales de más pueden acortar la vida de sus celdas y encarecer el proyecto.
Por eso el tratamiento de agua es una parte central de cualquier planta de hidrógeno verde. En esta guía te explicamos cuánta agua se necesita, qué calidad exige un electrolizador y qué tren de tratamiento se utiliza para conseguirla.
Cuánta agua necesita el hidrógeno verde
La electrólisis divide el agua en hidrógeno y oxígeno. Como regla práctica, hacen falta unos 9 litros de agua ultrapura por cada kilogramo de hidrógeno, y entre unos 160 y 200 litros por hora y por megavatio de electrolizador, según una guía técnica de un proveedor del sector.
Pero esa es el agua que entra en el electrolizador. El agua que hay que captar es mayor, porque el tratamiento rechaza parte del caudal. Esa misma fuente da un ejemplo orientativo: para producir 1 tonelada de hidrógeno hacen falta unos 9 m³ de agua ultrapura, que pueden requerir unos 12 m³ de agua subterránea, unos 13 m³ de aguas residuales tratadas o unos 30 m³ de agua de mar, según la fuente. Son cifras de referencia, y cada proyecto debe calcular las suyas.
Qué calidad exige un electrolizador
Todos los electrolizadores necesitan agua desmineralizada de muy alta pureza. Las sales, la sílice, los cloruros, el sodio o la materia orgánica pueden depositarse o reaccionar dentro de las celdas, dañar membranas y electrodos, y reducir el rendimiento.
La calidad exacta depende de la tecnología y del fabricante. Algunos ejemplos que aparecen en la literatura técnica:
- Un electrolizador PEM de gran potencia puede pedir una conductividad inferior a 0,1 o 0,2 µS/cm.
- Un electrolizador alcalino puede admitir un agua menos exigente, con una conductividad por debajo de 5 µS/cm, según el equipo.
- Algunos fabricantes se refieren a la norma ASTM D1193, que clasifica el agua pura en varios tipos. Por ejemplo, un fabricante de electrolizadores AEM recomienda agua de tipo II (conductividad inferior a 1 µS/cm) y fija además límites de carbono orgánico total, sílice, cloruros y sodio del orden de microgramos por litro.
Tres ideas a retener:
- No hay una cifra universal. El proveedor del electrolizador manda.
- No basta con la conductividad. También importan el carbono orgánico, la sílice y ciertos iones específicos.
- La calidad tiene que ser constante. Una desviación puntual puede afectar a la garantía del equipo.
De dónde sale el agua
Las plantas de hidrógeno verde pueden captar agua de distintas fuentes, y cada una exige un pretratamiento diferente:
- Red de abastecimiento o pozo. El caso más sencillo, aunque compite con otros usos. Con aguas subterráneas suele bastar con filtración y, a veces, aireación y eliminación de hierro.
- Aguas residuales regeneradas. Reduce la presión sobre el agua potable, pero exige un pretratamiento más intenso, con ultrafiltración, desinfección y carbón activo. Relacionado: tratamientos terciarios para reutilización de agua.
- Agua de mar. Requiere desalación previa y un consumo de agua bruta mucho mayor. Ver desalación y reutilización de agua en la industria española y recuperación de agua de mar.
Cómo se trata el agua para un electrolizador
Un tren de tratamiento típico tiene varias etapas, que se diseñan a partir del análisis del agua bruta.
1. Pretratamiento
Prepara el agua para que las etapas siguientes no se ensucien ni se dañen:
- Filtración de sólidos y coloides (filtros de arena, ultrafiltración).
- Desinfección, si hay carga orgánica o biológica.
- Carbón activo o reductor, para retirar el cloro y otros oxidantes que dañarían las membranas.
- Descalcificación o antiincrustante, para evitar que precipiten las sales.
- Eliminación de hierro, manganeso y materia orgánica, cuando el agua los lleva.
2. Ósmosis inversa
Retira la mayor parte de las sales disueltas, más del 99 % según la bibliografía técnica. Según la calidad del agua de partida, puede hacer falta una segunda etapa. El permeado resultante suele tener una conductividad de unos 5 a 10 µS/cm, que es el punto de partida habitual de la siguiente etapa. Más información en ósmosis inversa.
3. Electrodesionización (EDI) o lecho mixto
Es el pulido final. La EDI combina membranas e intercambio iónico con corriente eléctrica continua, y regenera la resina de forma continua, sin ácidos ni sosa ni efluentes químicos. Alternativamente se usan lechos mixtos de resina. Lo explicamos en electrodesionización: qué es y para qué sirve.
4. Control y respaldo
- Medida en continuo de la conductividad y, según el caso, del carbono orgánico.
- Depósito de agua ultrapura que amortigüe las variaciones de demanda.
- Distribución con materiales que no contaminen el agua.
El proceso completo, aplicado a otros usos, lo tienes en producción de agua osmotizada ultrapura para proceso industrial y en desmineralización en procesos industriales.
Retos del tratamiento de agua en hidrógeno verde
- El rechazo. La ósmosis produce un concentrado que hay que gestionar. Reducirlo y valorizarlo es uno de los retos. Ver cómo reducir el rechazo en ósmosis inversa industrial y la evaporación al vacío para el concentrado.
- El consumo de agua potable. Hay un interés creciente por usar aguas regeneradas.
- El mantenimiento de las membranas. La limpieza periódica mantiene el rendimiento y controla los costes de operación. Ver mantenimiento de ósmosis industrial.
- La variabilidad del agua bruta. Si cambia con las estaciones o con el origen, el tren debe tener margen.
- El coste. El tratamiento de agua es una parte pequeña del coste total del hidrógeno, pero un fallo en la calidad puede costar mucho más que la propia planta de agua.
Errores frecuentes
- Diseñar la planta de agua sin tener las especificaciones del fabricante del electrolizador.
- Fijarse solo en la conductividad y olvidar el carbono orgánico, la sílice o ciertos iones.
- Subestimar el agua bruta necesaria y el rechazo.
- No analizar el agua en distintas épocas del año.
- Escatimar el pretratamiento, que es lo que más protege a las membranas.
- No prever la gestión del concentrado.
Preguntas frecuentes
¿Cuánta agua necesita producir un kilo de hidrógeno verde? Como regla práctica, unos 9 litros de agua ultrapura por kilo, aunque el agua que hay que captar es mayor por las pérdidas del tratamiento. Depende de la fuente y del sistema.
¿Qué agua se puede usar en un electrolizador? Agua desmineralizada de alta pureza. El valor exacto lo marca el fabricante del electrolizador.
¿Se puede usar agua de mar para producir hidrógeno? Sí, pero hay que desalarla antes y el consumo de agua bruta es mucho mayor.
¿Es suficiente la ósmosis inversa para un electrolizador? Muchas veces no. Lo habitual es combinarla con una etapa de pulido, como electrodesionización o lecho mixto.
¿Qué diferencia hay entre EDI y un lecho mixto de resinas? La EDI regenera la resina de forma continua con corriente eléctrica y no usa productos químicos. El lecho mixto se agota y hay que regenerarlo o cambiarlo.
¿Estás planificando una planta de hidrógeno verde?
En Ruberte Tratamientos de Agua diseñamos el tren de tratamiento a partir del análisis del agua bruta y de las especificaciones de tu electrolizador: pretratamiento, ósmosis inversa, electrodesionización y gestión del concentrado. Consulta nuestra ingeniería a medida, nuestros sistemas de ósmosis inversa o contacta con nosotros.